Uudised

Millised töötlemisprotsessid tagavad rihmarataste soonte täpsuse ja järjepidevuse?

2026-10-20 0 Jäta mulle sõnum

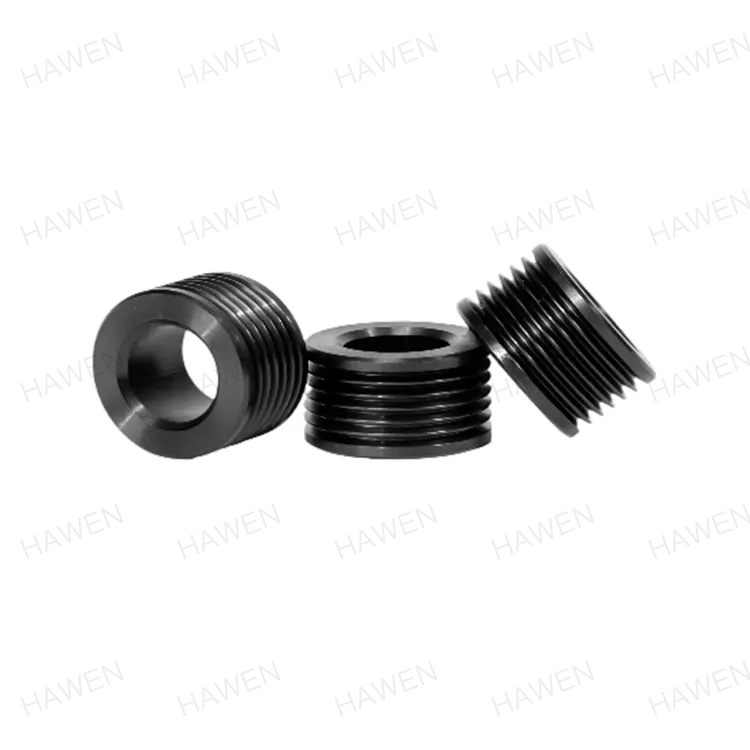
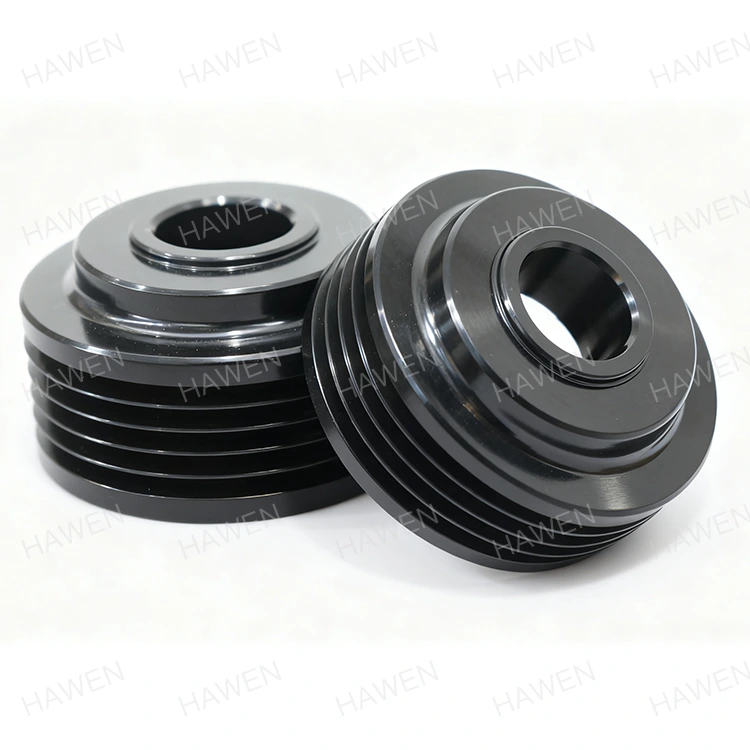
Hooldusinsener paigaldab uue komplektiRihmarattadajamisüsteemis, olles kindel, et määratud soone profiil ja läbimõõt taastavad rihmülekande algse jõudluse. Mõne nädala jooksul hakkab vöö kriuksuma, servad narmendavad ja vöö istub soones ebaühtlaselt. Probleem ei ole rihmas. Probleem on soones. Soone nurk on kahe kraadi võrra väiksem, soone läbimõõt varieerub piki ümbermõõtu ja pinnaviimistlus on liiga kare. See stsenaarium on otsene tagajärg töötlemisprotsessidele, mis ei suutnud nõutavaid tolerantse hoida. Rihmarataste ostjate jaoks on nende rikete vältimiseks oluline mõista, millised töötlemisprotsessid tagavad soone täpsuse ja järjepidevuse.


See juhend on kirjutatud hankeinseneridele ja hooldusjuhtidele, kes peavad hankima usaldusväärseid rihmarattaid. Selgitame kriitilisi soone parameetreid, neid saavutavaid töötlemisprotsesse, neid kontrollivaid kontrollimeetodeid ja tarnija hindamise kriteeriume. Pakume ka üksikasjalikke tooteparameetreid meie tehases Zhejiang Hawen Electromechanical Co., Ltd. Ükskõik, kas hankite konveierite, HVAC-ajamite, põllumajandusmasinate või tööstuslike ventilaatorite rihmarattaid, aitab see juhend teil määrata õige töötluskvaliteedi ja valida tarnija, kes seda tarnib.

Solid Pulley


Sisukord


1. Millised soone parameetrid määravad rihmaratta jõudluse?

Rihmaratta jõudlus sõltub selle soone täpsusest. Soon on kanal, mis juhib ja haarab vööd. Kui soon ei ole täpne, ei istu rihm korralikult ja ajam kaotab tõhususe, tekitab müra ja kulub enneaegselt. Kriitilised on neli soone parameetrit: soone nurk, soone läbimõõt, soone profiil ja pinnaviimistlus. Soone nurk määrab, kuidas rihm soonesse kiilub. Kiilrihmaratta puhul on standardne nurk olenevalt rihmaratta läbimõõdust 34, 36 või 38 kraadi. Vaid ühe kraadine viga võib vähendada rihma jõuülekandevõimet ja põhjustada ebaühtlast kulumist. Soone läbimõõt määrab lindi kaldejoone, mis mõjutab kiiruse suhet. Soone profiil sisaldab soone sügavust ja juure raadiust. Pinnaviimistlus mõjutab hõõrdumist ja rihma kulumist. Allolevas tabelis on need parameetrid ja nende tüüpilised tolerantsid kokku võetud.

Parameeter Tüüpiline tolerantsus Mõju jõudlusele
Soone nurk +/- 0,5 kraadi Mõjutab rihma kiilumist ja jõuülekannet
Soone läbimõõt +/- 0,05 mm Mõjutab kiiruse suhet ja rihma jälgimist
Soone profiil (sügavus, juure raadius) +/- 0,1 mm Mõjutab turvavöö istet ja kulumist
Pinna viimistlus (Ra) 0,8-1,6 µm Mõjutab hõõrdumist ja rihma kasutusiga
Groove Runout +/- 0,05 mm Mõjutab vibratsiooni ja vööjälgimist

KellZhejiang Hawen Electromechanical Co., Ltd., meie tehas toodab nendele tolerantidele ja tihedamatele rihmarattaid. Mõistame, et soone täpsus on rihmülekande jõudluse alus, ning oleme investeerinud selle saavutamiseks vajalikesse töötlus- ja kontrolliseadmetesse. Meie insenerimeeskond võib anda nõu teie konkreetse rakenduse jaoks sobivate tolerantside osas.


2. Millised töötlusprotsessid moodustavad soone profiili?

Rihmaratta soone profiil moodustatakse töötlemisprotsesside jada kaudu. Esimene protsess on treimine, mis määrab rihmaratta põhigeomeetria, sealhulgas välisläbimõõdu, ava ja näo laiuse. Seejärel lõigatakse soon rihmaratta esiküljele. Kiilrihmarataste puhul lõigatakse soon tavaliselt vormitööriista või CNC-soonte tööriista abil, mis sobib vajaliku nurga ja profiiliga. Soone täpsus sõltub masina jäikusest, tööriista teravusest ja tööriista teekonna täpsusest. Pärast soonte tegemist võib rihmaratta pinnaviimistluse ja mõõtmete täpsuse parandamiseks lihvida. Allolev tabel võtab kokku töötlusprotsessid ja nende rolli soone täpsuses.

Protsess Funktsioon Tüüpiline tolerants saavutatud Varustus
Pööramine Moodustab OD, ava ja näo +/- 0,05 mm CNC treipink
Soonestamine Lõikab soone profiili +/- 0,1 mm, +/- 0,5 kraadi CNC treipink soonimistööriistaga
Lihvimine Parandab viimistlust ja täpsust +/- 0,02 mm, Ra 0,8 µm Silindriline veski
Burdi eemaldamine Eemaldab teravad servad N/A Käsitsi või automatiseeritud
Tasakaalustamine Korrigeerib massijaotust G16 või parem Dünaamiline tasakaalustusmasin

Meie tehases kasutame rihmarataste keeramiseks ja soonte tegemiseks pingestatud tööriistadega CNC treipinke ühe seadistuse abil. See välistab vea, mis võib tekkida, kui rihmaratast toimingute vahel uuesti kinnitada. Kasutame ka täppisvormitööriistu, mis lihvitakse täpselt soone profiilile, tagades, et soone nurk ja juure raadius on osade lõikes ühtlane.


3. Miks on lihvimine soone täpsuse ja viimistluse jaoks oluline?

Lihvimine on protsess, mis võtab hea rihmaratta ja muudab selle täppisrihmarattaks. Kui treimine ja soonimine loovad põhigeomeetria, siis lihvimine täpsustab soone nurka, soone läbimõõtu ja pinnaviimistlust. Lihvimine toimub täppislihvkettaga, mis on valmistatud vajaliku sooneprofiiliga. Rihmaratas on paigaldatud täppissõelale ja pööratud vastu lihvketast. Lihvimisprotsess eemaldab väikese koguse materjali, tavaliselt 0,1–0,3 mm, ja saavutab tolerantsid, mida on ainult treimisega raske saavutada. Pinnaviimistlus pärast lihvimist on tavaliselt Ra 0,4–0,8 µm, mis vähendab hõõrdumist ja rihma kulumist. Allolev tabel võrdleb treimise ja lihvimisega saavutatud täpsust ja viimistlust.

Protsess Soone nurga tolerants Soone läbimõõdu tolerants Pinna viimistlus (Ra)
Ainult pööramine +/- 0,5 kraadi +/- 0,05 mm 1,6–3,2 µm
Treimine + lihvimine +/- 0,1 kraadi +/- 0,01 mm 0,4-0,8 µm

Hawenis kasutab meie tehas meie rihmarataste soonte lihvimiseks CNC-silindrilisi lihvimismasinaid, millel on protsessisisesed mõõteriistad. Töötlemises olev mõõtesüsteem mõõdab lihvimise ajal pidevalt soone läbimõõtu ja kompenseerib automaatselt ratta kulumise. See tagab, et iga rihmaratas vastab määratud tolerantsile, olenemata osade arvust tootmistsüklis. Korrapäraselt puhastame lihvketta, et säilitada soone profiil ja vältida põletusi või pinnakahjustusi.


4. Kuidas kontrollitakse soone täpsust tootmise ajal?

Soone täpsuse kontrollimine tootmise ajal on oluline tagamaks, et iga rihmaratas vastab spetsifikatsioonidele. Kontrolliprotsess hõlmab protsessisisest ülevaatust ja lõppkontrolli. Protsessisisese kontrolli teostab masina operaator, kasutades käsitööriistu, nagu soonemõõturid, mikromeetrid ja näidikud. Operaator kontrollib tootmistsükli jooksul korrapäraste ajavahemike järel soone nurka, soone läbimõõtu ja soone väljavoolu. Kui tuvastatakse kõrvalekalle, reguleeritakse masinat enne uute osade tootmist. Lõppkontrolli teostab kvaliteedikontrolli osakond, kasutades täpsemaid seadmeid, nagu koordinaatmõõtmismasin (CMM) või profiilprojektor. CMM suudab suure täpsusega mõõta soone nurka, soone profiili ja soone väljavoolu. Allolev tabel võtab kokku kontrollimeetodid ja nende rakendused.

Kontrollimeetod Mida see mõõdab Täpsus Kasutamisel
Soone mõõtur Soone nurk ja profiil +/- 0,5 kraadi Töötlemisel
Mikromeeter Soone läbimõõt +/- 0,01 mm Töötlemisel
Valimise indikaator Soone väljavool +/- 0,01 mm Töötlemisel
Profiiliprojektor Soone profiil +/- 0,005 mm Lõplik ülevaatus
Koordinaatide mõõtmismasin (CMM) Kõik soone parameetrid +/- 0,002 mm Lõplik ülevaatus

Oma tehases kasutame rihmarataste soone täpsuse kontrollimiseks protsessiaegset ja lõppkontrolli. Meie operaatorid on koolitatud kasutama soonemõõtureid ja mikromeetreid, et kontrollida soone nurka ja läbimõõtu iga 10 osa järel. Meie kvaliteedikontrolli osakond kasutab CMM-i, et kontrollida soone profiili ja väljavoolu proovivõtu alusel. Säilitame iga tootmispartii kohta üksikasjalikke kontrollidokumente, pakkudes klientidele täielikku jälgitavust.


5. Kuidas hindate rihmaratta tarnijat töötlemise kvaliteedi osas?

Rihmaratta tarnija töötluskvaliteedi hindamine nõuab keskendumist seadmetele, tööriistadele, protsessi juhtimisele, kontrollile ja kogemustele. Tarnijal peavad olema seadmed rihmarataste pööramiseks, soonte tegemiseks ja lihvimiseks nõutavate tolerantsideni. See hõlmab CNC-treipinke, CNC-lihvijaid ja täppistööriistu. Tarnijal peab olema protsessijuhtimissüsteem, mis tagab ühtlase kvaliteedi osade kaupa. See hõlmab tööriistade haldamist, jahutusvedeliku juhtimist ja masinate hooldust. Tarnijal peab olema kontrollisüsteem, mis kontrollib iga tootmispartii soonte täpsust. See hõlmab kalibreeritud mõõturit, CMM-i ja koolitatud inspektoreid. Ja tarnijal peab olema sarnaste rakenduste jaoks mõeldud rihmarataste tootmise kogemus. Allolev tabel võtab need hindamiskriteeriumid kokku.

Hindamiskriteerium Mida otsida Miks see on oluline
Töötlemisseadmed CNC-treipingid, CNC-lihvimismasinad, pingestatud tööriistad Tagab tolerantside hoidmise võime
Tööriistad Täppisvormitööriistad, viimistletud lihvkettad Tagab soone profiili täpsuse
Protsessi juhtimine Tööriistahaldus, jahutusvedeliku juhtimine, hooldus Tagab järjepidevuse osast osani
Kontrollisüsteem Kalibreeritud mõõturid, CMM, koolitatud inspektorid Kontrollib iga partii soonte täpsust
Kogemused Sarnaste rakenduste jälgimine Näitab võimekust ja usaldusväärsust

Meie tehas Hawenis on rihmarattaid tootnud üle kümne aasta. Oleme investeerinud täiustatud CNC-töötlus- ja lihvimisseadmetesse ning säilitame tervikliku kvaliteedikontrollisüsteemi. Meie insenerimeeskond on valmis abistama spetsifikatsioonide ja rakenduste kavandamisel. Kutsume teid üles hindama meid nende kriteeriumide alusel ja pidama meid oma partneriks rihmarataste alal.


6. Millised on meie tehase peamised tooteparameetrid?

Järgmises tabelis on toodud meie rihmarataste peamised tooteparameetrid. Need rihmarattad on mõeldud konveierite, HVAC-ajamite, põllumajandusmasinate ja tööstuslike ventilaatorite jaoks. Meie tehas võib toota ka kohandatud rihmarattaid, mis vastavad konkreetsetele nõuetele.

Parameeter Spetsifikatsioonivahemik Märkmed
Välisläbimõõt 50 - 1200 mm Saadaval kohandatud suurused
Groove profiil Kiilrihm, hammasrihm, lamerihm Saadaval on kohandatud profiilid
Vagude arv 1-12 Saadaval on kohandatud konfiguratsioonid
Soone nurga tolerants +/- 0,5 kraadi (pööratud), +/- 0,1 kraadi (maapinnal) Valitakse rakenduse alusel
Soone läbimõõdu tolerants +/- 0,05 mm (pööratud), +/- 0,01 mm (lihvitud) Valitakse rakenduse alusel
Pinna viimistlus Ra 0,8–1,6 µm (jahvatatud) Vähendab rihma kulumist
Materjal Malm, teras, alumiinium Valitud tugevuse ja kaalu järgi
Tasakaalustamine G16 või parem Vähendab vibratsiooni
MOQ 10 tükki Suuremate tellimuste puhul läbiräägitav
Juhtimisaeg 2-4 nädalat Sõltub kogusest ja kohandamisest

Valmistame oma tehases oma rihmarattaid, et need vastaksid nendele spetsifikatsioonidele ja muule. Saame kohandada läbimõõtu, soone profiili, soonte arvu, materjali ja tolerantse vastavalt teie vajadustele. Meie kvaliteedikontrollisüsteem hõlmab tooraine kontrollimist, protsessisisest kontrolli ja lõppkontrolli enne saatmist. Meie eesmärk on pakkuda oma klientidele kvaliteetseid rihmarattaid, mis vastavad nende jõudlusnõuetele.


7. Korduma kippuvad küsimused (KKK)

1. küsimus: milline on rihmaratta jõudluse jaoks kõige kriitilisem soone parameeter?

Vastus: Kõige kriitilisem soone parameeter on soone nurk. Soone nurk määrab, kuidas rihm soonesse kiilub ja kui palju võimsust ajam suudab edastada. Vaid ühe kraadine viga võib vähendada rihma jõuülekandevõimet ja põhjustada ebaühtlast kulumist. Seetõttu tuleks soone nurk määrata tolerantsiga +/- 0,5 kraadi või rohkem, olenevalt rakendusest.

2. küsimus: miks on lihvimine vajalik, kui rihmaratas on juba pööratud?

Vastus: Lihvimine on vajalik soone kõrgeima täpsuse ja pinnaviimistluse saavutamiseks. Treimisega on võimalik saavutada soone nurga tolerants +/- 0,5 kraadi ja pinnaviimistlus Ra 1,6-3,2 µm. Lihvimisel on võimalik saavutada soone nurga tolerants +/- 0,1 kraadi ja pinnaviimistlus Ra 0,4-0,8 µm. Parem täpsus ja viimistlus vähendavad rihma kulumist, vibratsiooni ja müra ning parandavad jõuülekande efektiivsust.

3. küsimus: kuidas kontrollida saadud rihmaratta soone täpsust?

Vastus: soone täpsust saate kontrollida soone gabariidi, mikromeetri ja näidiku abil. Soonemõõtur kontrollib soone nurka ja profiili. Mikromeeter kontrollib soone läbimõõtu. Valimisnupp kontrollib soone väljavoolu. Kriitiliste rakenduste puhul võite saata proovi CMM-i kontrollimiseks metroloogialaborisse. Ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. esitame iga saadetise juures kontrolliaruanded.

4. küsimus: kas kulunud rihmarattaid saab soone täpsuse taastamiseks uuesti töödelda?

Vastus: Mõnel juhul saab kulunud rihmarattaid uuesti töödelda, et taastada soone täpsus. Protsess hõlmab väikese koguse materjali eemaldamist soonest, et taastada õige nurk ja profiil. See aga vähendab soone läbimõõtu, mis võib mõjutada kiiruse suhet. Uuesti töötlemine on teostatav ainult siis, kui rihmarattal on piisavalt materjali ja kui vähendatud läbimõõt on rakenduse jaoks vastuvõetav. Meie insenerimeeskond oskab nõu anda, kas uuesti töötlemine on mõistlik valik.

5. küsimus: milline on kohandatud rihmarataste tüüpiline tarneaeg?

Vastus: kohandatud rihmarataste tüüpiline tarneaeg on 2–4 nädalat pärast joonise kinnitamist. Tööaeg sõltub soone profiili keerukusest, materjalist ja tellitavast kogusest. Suurte tellimuste või keerukate profiilide puhul võib tarneaeg olla pikem. Meie tehases teeme tihedat koostööd oma klientidega, et täita nende tarnenõudeid.


8. Järeldus

Rihmaratta jõudluse aluseks on soonte täpsus ja järjepidevus. Soone moodustamiseks kasutatavad töötlemisprotsessid – treimine, soonimine ja lihvimine – määravad kindlaks, kas rihmaratas tagab usaldusväärse jõuülekande või põhjustab rihma kulumist, müra ja vibratsiooni. Ostjate jaoks on nende protsesside mõistmine oluline õige kvaliteeditaseme määramiseks ja tarnija hindamiseks. Zhejiang Hawen Electromechanical Co., Ltd. tehasel on seadmed, tööriistad ja kogemused rihmarataste tootmiseks, mis vastavad kõige nõudlikumatele soone tolerantsidele. Kasutame CNC-töötlust ja täppislihvimist, et saavutada soone nurga tolerantsid +/- 0,1 kraadi ja pinnaviimistlus Ra 0,8 µm või parem.

Olenemata sellest, kas hankite rihmarattaid konveierite, HVAC-ajamite, põllumajandusmasinate või tööstuslike ventilaatorite jaoks, kutsume teid meiega ühendust võtma, et arutada oma nõudeid. Pakume näidiseid, tehnilisi andmeid ja kohandatud lahendusi. Meie pühendumus kvaliteedile ja klientide rahulolu on teinud meist usaldusväärse partneri ettevõtetele üle kogu maailma.

Võtke täna ühendust ettevõttega Zhejiang Hawen Electromechanical Co., Ltdet arutada oma rihmaratta nõudeid ja uurida, kuidas meie töötlemisvõimalused vastavad teie soone täpsuse nõuetele.

Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu