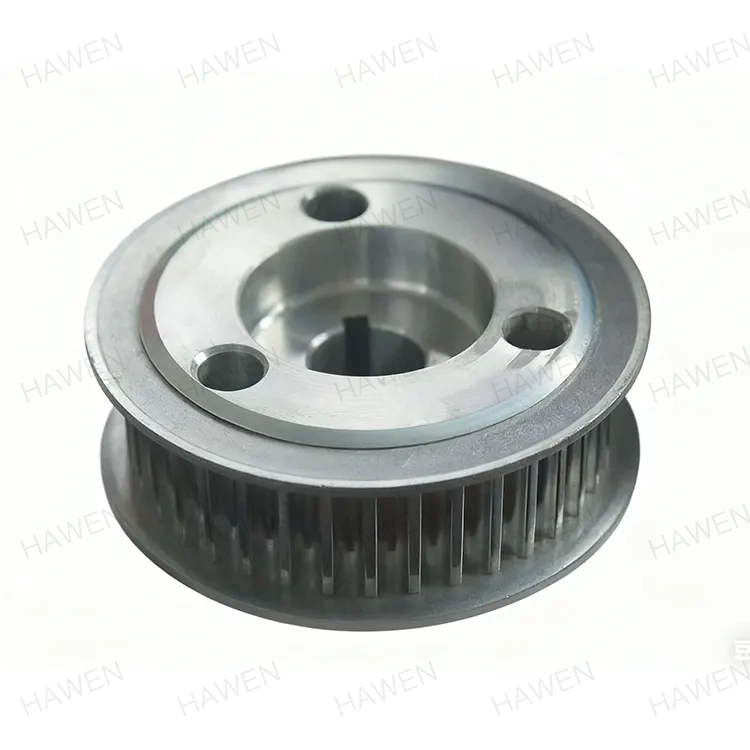
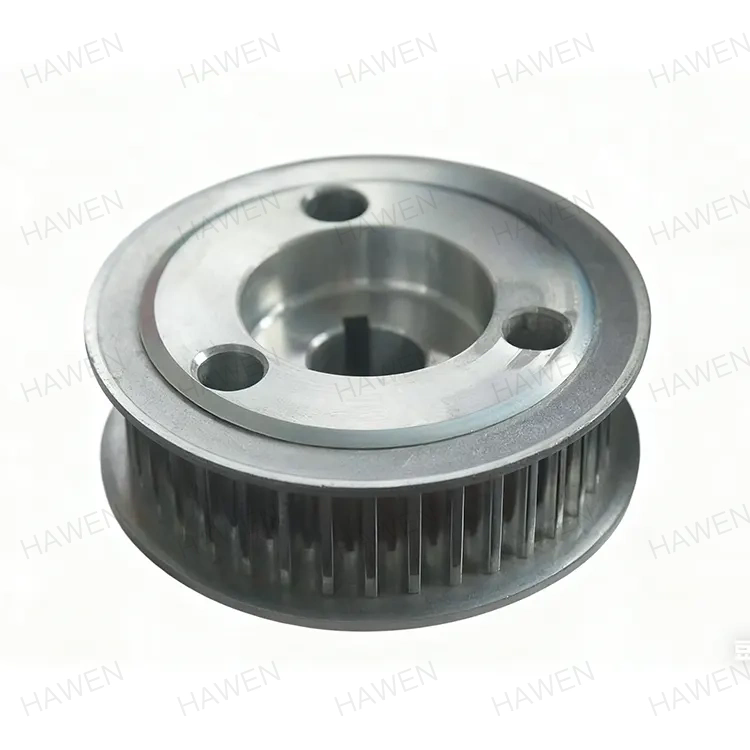
Zhejiangi provintsi tööstusliku lindi hõivatud jaotuskeskuses oli konveieriliin ilma suuremate probleemideta töötanud kolm aastat. Siis algasid probleemid. Rihm hakkas triivima, pakendid kukkusid külgedelt maha ja mootori voolutugevus tõusis ettearvamatult. Hooldusmeeskond vahetas rihma, pingutas uuesti võtit ja vahetas isegi käigukasti välja. Mitte miski ei töötanud. Algpõhjus, mis avastati alles pärast põhjalikku vibratsioonianalüüsi, oli veoratas. Selle mahajäämus oli ebaühtlaselt kulunud, tekitades olukorra, mida nimetatakse diferentsiaali libisemiseks, mis põhjustas rihma ebaühtlase liikumise koormuse all. Näiliselt vastupidav konveierisüsteem oli ohustatud ühe komponendi tõttu, mis kõigil oli kahe silma vahele jäänud:Rihmarattad.
See stsenaarium illustreerib materjali käitlemise põhitõde: rihmarattad ei ole passiivsed komponendid. Need on mehaaniline liides ajamisüsteemi ja rihma vahel ning täidavad samaaegselt nelja kriitilist funktsiooni. Nad edastavad pöördemomendi mootorilt rihmale. Need hoiavad rihma pinget võtesüsteemi kaudu. Nad korrigeerivad vöö jälgimist krooniprofiili kaudu. Ja need neelavad transporditava materjali löögi ja kulumise. Kui mõni neist funktsioonidest on kahjustatud, kannatab kogu konveierisüsteem. Selles artiklis uuritakse kõiki neid funktsioone tehniliselt üksikasjalikult, selgitades, miks rihmarattad on usaldusväärsete, tõhusate ja ohutute materjalikäitlustoimingute jaoks hädavajalikud.
Et mõista, miks rihmarattad on olulised, peame esmalt jälgima jõu teed konveiersüsteemi kaudu. Kett algab elektrimootorist, mis muudab elektrienergia pöörleva mehaaniliseks energiaks. Mootori võll on ühendatud käigukastiga, mis vähendab kiirust ja mitmekordistab pöördemomenti. Käigukasti väljundvõll on ühendatud ajami rihmaratta võlliga. Konveierilindiga mähitud ajami rihmaratas edastab pöördemomendi lindile hõõrdumise kaudu. Vöö omakorda liigutab materjali. Iga lüli selles ketis on kriitiline, kuid veoratas on ainulaadne, kuna see on punkt, kus pöördemoment kantakse jäigalt terasvõllilt painduvale kummist rihmale. See üleminek on kogu süsteemi kõige keerulisem osa.
Rihmarattad on esimesed komponendid, mis ebaõnnestuvad, kuna neile mõjub kõige keerulisem koormuste kombinatsioon. Veorihmarattale avaldab käigukasti väändekoormust, rihma pingest radiaalset koormust ja võlli läbipaindest tulenevat paindekoormust. Samuti kogeb see rihma tsüklilist koormust, kui iga liitmik liigub üle rihmaratta. Aja jooksul põhjustavad need koormused võlli väsimust, võtmeava kulumist ja mahajäämuse halvenemist. Kuigi sabaratas ei edasta ajami pöördemomenti, kogeb see sama painde- ja väsimuskoormust, millele lisandub lisapinge materjali kogunemisest, kui rihma korralikult ei puhastata. Kui rihmaratas on olemas, avaldab see suurenenud mähkimisnurga tõttu suurt radiaalset koormust.
Rihmaratta rike on harva ootamatu. See on progresseeruv protsess, mis algab peente sümptomitega ja kulmineerub katastroofilise ebaõnnestumisega, kui sellega ei tegeleta. Kõige tavalisemad rikkerežiimid on:
KellZhejiang Hawen Electromechanical Co., Ltd., oleme analüüsinud sadu rihmaratta rikkeid konveierisüsteemidest kogu Hiinas. Meie andmed näitavad, et enam kui 60% rihmaratta riketest on seotud kulumise või ebapiisava valikuga. Seetõttu paneme nii suurt rõhku sellele, et aidata oma klientidel valida nende rakenduse jaoks õiged mahajäämused ja pakkuda hooldusjuhiseid, mis hoiavad ära enneaegse kulumise.
Rihmaratta kroon on rihmaratta esikülje kerge kumer kumerus, mida mõõdetakse keskkoha ja servade raadiuse erinevusena. Tavaliselt väljendatakse seda protsendina näo laiusest. Näiteks 0,5% krooniga 1000 mm laiuse rihmaratta keskraadius on 5 mm suurem kui serva raadius. Esmapilgul tundub see kumerus olevat vastuoluline. Kas lamedat rihmaratast poleks lihtsam valmistada ja tõhusam? Vastus on eitav ja põhjus peitub rihmajälgimise mehaanikas. Kroon ei ole valmistamise mugavus; see on funktsionaalne vajadus, mis hoiab rihma rihmaratta keskel.
Et mõista, miks kroon töötab, kaaluge rihmale mõjuvaid jõude, kui see jookseb üle rihmaratta. Vöö on pinge all ja otsib loomulikult vähima vastupanu teed. Kui rihm hakkab ühele küljele triivima, suureneb selle külje pinge, kuna vöö venitatakse üle võra suurema raadiuse. See suurenenud pinge loob taastava jõu, mis surub rihma tagasi keskkoha poole. Seetõttu pakub kroon isetsentreeruvat mehhanismi, mis töötab pidevalt ja passiivselt. Ilma kroonita või ebapiisava krooniga rihm triivib ühele küljele ja hõõrub vastu konstruktsiooni. See põhjustab servakahjustusi, rihma ebaühtlust ja lõpuks rihma purunemist.
Vajalik krooni kogus sõltub vöö tüübist ja rakendusest. Allolevas tabelis on toodud meie soovitatavad krooniväärtused, mis põhinevad aastatepikkusel välikogemusel ja meie tehases tehtud katsetel:
| Rihma tüüp | Soovitatav kroon (% näo laiusest) | Tüüpiline rihmaratta läbimõõt (mm) | Märkmed |
| Kangasrihm (kergemaks) | 0,3–0,5% | 100-300 | Alumine kroon õhematele vöödele |
| Kangast rihm (raskeveokitega) | 0,5–0,8% | 300-600 | Kõrgem kroon paksemate vööde jaoks |
| Terasest nöörist rihm | 0,2–0,3% | 600-1200 | Alumine kroon, et vältida nööride liigset pinget |
| PVC/PU rihm | 0,5–1,0% | 50-200 | Kõrgem kroon siledate ja painduvate vööde jaoks |
Rihma õige jälgimise tagamiseks tuleb võra töödelda suure täpsusega. Meie tehases kasutame CNC treipinke, et keerata kroon tolerantsile +/- 0,05 mm. Samuti kontrollime kroonprofiili pärast töötlemist profilomeetriga. Selline täpsus tagab, et iga meie toodetud rihmaratas tagab usaldusväärse ja järjepideva rihmajälgimise, olenemata töötingimustest. Kroon ei ole vabatahtlik; see on vööjälgimise alus.
Mahajäämine on materjal, mis kantakse ajami rihmaratta pinnale, et suurendada hõõrdumist ja kaitsta rihmaratta kesta kulumise eest. See on konveieri pöördemomendi ülekandevõime määramisel kõige olulisem tegur. Hõõrdumine rihma ja mahajäämuse vahel koos mähkimisnurgaga määrab maksimaalse pöördemomendi, mida saab üle kanda enne, kui rihm libiseb. Kui rihm on kulunud või valitakse vale materjal, siis rihm libiseb, põhjustades toodangu kadu, rihma kahjustusi ja potentsiaalselt tuleohtu. Õige mahajäämuse valimine on seetõttu kriitiline tehniline otsus, mis peaks põhinema rakenduse hoolikal analüüsil.
Konveieri rihmaratastel kasutatakse kolme peamist tüüpi mahajäämust: kummist, keraamilisest ja polüuretaanist. Kummist mahajäämus on kõige levinum ja saadaval erinevate mustritega, nagu sile, teemantsoon ja kalasaba. Muster mõjutab hõõrdetegurit ja mahajäämuse võimet valada vett ja prahti. Keraamiline kattekiht koosneb kummimaatriksisse põimitud keraamilistest plaatidest. Keraamilised plaadid tagavad väga kõrge hõõrdeteguri ja suurepärase kulumiskindluse, mistõttu on need ideaalsed suure pöördemomendiga rakenduste ja abrasiivsete materjalide jaoks. Polüuretaanist mahajäämust kasutatakse toiduainete töötlemisel ja muudes puhastes keskkondades, kus kumm ei ole vastuvõetav. Allolevas tabelis võrreldakse nende mahajäänud materjalide põhiomadusi.
| Mahajääv materjal | Hõõrdetegur (μ) | Kulumiskindlus | Tüüpilised rakendused |
| Sile Kumm | 0,25 - 0,35 | Hea | Üldotstarbeline, kuivad tingimused |
| Teemantsoonega kumm | 0,35 - 0,45 | Hea | Märjad või õlised tingimused, keskmine pöördemoment |
| Keraamiline plaat | 0,45 - 0,55 | Suurepärane | Suur pöördemoment, abrasiivsed materjalid, niisked tingimused |
| Polüuretaan | 0,30 - 0,40 | Väga hea | Toidu töötlemine, puhas keskkond |
Mahajääva materjali valik ei sõltu ainult hõõrdetegurist. See hõlmab ka keskkonna, edastatava materjali ja hooldustavade kaalutlusi. Näiteks toiduainetööstuses peab mahajäämus taluma söövitavate puhastusvahenditega pesemist. Kaevandusrakenduses peab mahajäämus olema vastupidav maagi ja kivimi abrasiivsele toimele. Meie Haweni insenerimeeskond teeb tihedat koostööd klientidega, et valida iga rakenduse jaoks optimaalne mahajäämus. Pakume ka mahajäänud asendusteenuseid ja anname nõu parima hooldusgraafiku osas, et pikendada mahajäänud eluiga.
Rihmaratas võib tunduda lihtsa silindrina, kuid selle sisemine pingejaotus on keeruline. Kui rihmaratas on koormuse all, võll paindub, kest deformeerub ja keevisõmblused kogevad suurt pingekontsentratsiooni. Kui konstruktsiooni ei optimeerita, võivad need pinged põhjustada väsimuspragusid ja enneaegseid rikkeid. Tagamaks, et meie rihmarattad on loodud maksimaalse töökindluse tagamiseks, kasutame lõplike elementide analüüsi (FEA) pingete simuleerimiseks tegelikes koormustingimustes. FEA võimaldab meil näha varjatud pingeid, mis pole palja silmaga nähtavad, ja optimeerida disaini enne esimese rihmaratta valmistamist.
Rihmaratta FEA mudel sisaldab võlli, rummu, otsakettaid ja kesta. Mudelile rakendatavad koormused hõlmavad rihma pinget, käigukasti pöördemomenti ja rihmaratta enda kaalu. Mudel arvestab ka kontaktrõhku rihma ja mahajäämuse vahel. Analüüsi tulemused näitavad kõrge stressiga piirkonnad, mida tavaliselt leidub järgmistes kohtades:
FEA tulemuste põhjal optimeerime oma rihmarataste disaini, et vähendada pingekontsentratsioone ja pikendada väsimuse kestust. Näiteks võime suurendada võlli õla raadiust, suurendada keevisõmbluse suurust või kasutada võlli jaoks tugevamat materjali. Samuti kinnitame FEA tulemused füüsilise testimisega. Meie tehases on katseseade, mis suudab pinget ja vibratsiooni mõõtes rihmarattale rakendada staatilisi ja dünaamilisi koormusi. See simulatsiooni ja testimise kombinatsioon tagab, et meie rihmarattad on loodud vastu pidama kõige nõudlikumatele rakendustele.
Isegi kõige paremini disainitud rihmarattad kuluvad lõpuks ära. Nende kasutusea maksimeerimise ja ootamatute rikete ärahoidmise võti on struktureeritud hooldusprogramm. Konveieri rihmarataste hooldusprogramm peaks sisaldama igapäevaseid, iganädalasi, igakuiseid ja aastaseid ülesandeid. Iga ülesanne peaks olema konkreetne ja mõõdetav ning tulemused tuleks salvestada, et jälgida rihmaratta seisukorda aja jooksul. Järgmistes jaotistes kirjeldatakse konveiersüsteemide rihmarataste peamisi hooldustöid.
Igapäevased kontrollid:Operaator peaks iga vahetuse alguses konveierit visuaalselt kontrollima. Otsige rihma ebaühtluse märke, näiteks rihma hõõrdumist vastu konstruktsiooni või materjali mahavalgumist külgedelt. Kuulake ebatavalisi helisid, nagu krigistamine või krigistamine, mis võivad viidata laagriprobleemile. Kontrollige kulumise või kahjustuste märke.
Iganädalased kontrollid:Hooldustehnik peaks kontrollima rihma pinget ja vajadusel reguleerima. Kontrollige mahajäämuse seisukorda ja otsige sisseehitatud materjali, mis võib rihma kahjustada. Kontrollige rihmarattal liikumis- või lõtvumismärke. Vajadusel määrige laagreid.
Igakuised kontrollid:Tehnik peaks mõõtma mahajäämuse kulumist sügavusmõõturi abil. Kui mahajäämus on üle soovitatava piiri kulunud, tuleks see välja vahetada. Kontrollige rihmarataste joondamist laserjoondustööriista abil. Kontrollige võlli ja võtmeava seisukorda kulumise või pragude suhtes.
Iga-aastased kontrollid:Iga-aastane hooldus peaks hõlmama kogu konveiersüsteemi põhjalikku ülevaatust. Rihmarattad tuleb eemaldada ja kontrollida pragude, korrosiooni ja kulumise suhtes. Laagrid tuleks välja vahetada, kui neil on kulumisjälgi. Võlli tuleks kontrollida väsimuspragude suhtes, kasutades mittepurustavaid katsemeetodeid, nagu magnetosakeste kontroll või ultrahelikatse. Järgmises tabelis on toodud hooldustööde kokkuvõte ja nende soovitatav sagedus.
| Ülesanne | Sagedus | Mida kontrollida | Toimige, kui see on ebanormaalne |
| Visuaalne kontroll | Igapäevane | Rihma ebaühtlus, ebatavaline müra, mahajäänud kahjustused | Uurige ja parandage |
| Rihma pinge kontroll | Iganädalane | Pingemõõdiku näit | Reguleerige vastuvõttu |
| Mahajäänud kulumise mõõtmine | Igakuine | Mahajäänud paksus, kulumismuster | Asendage mahajäämus, kui see on üle piiri kulunud |
| Rihmaratta joondamine | Igakuine | Laseri joondamise näidud | Joondage rihmarattad uuesti |
| Võlli ülevaatus | Igal aastal | Praod, võtmeava kulumine, korrosioon | Kui võll on defektne, vahetage see välja |
| Laagri vahetus | Igal aastal | Müra, vibratsioon, temperatuur | Vahetage laagrid välja |
Hawenis pakume oma klientidele oma rihmarataste põhjalikku hooldusjuhendit, mis sisaldab soovituslikke ajakavasid ja kontrollikriteeriume. Pakume ka hoolduskoolitust ja kohapealset tuge, et aidata oma klientidel oma konveiersüsteemide eluiga maksimeerida.
1. küsimus: kui sageli tuleks ajami rihmaratta mahajäämust asendada?
Vastus: Ajami rihmaratta mahajäämus tuleks välja vahetada, kui see on nii kulunud, et hõõrdetegur ei ole piisav vajaliku pöördemomendi edastamiseks ilma libisemiseta. Tavaliselt juhtub see siis, kui mahajäämus on kulunud 50% oma esialgsest paksusest või kui kulumismuster on ebaühtlane. Tüüpilise tööstusliku rakenduse korral võib mahajäämus olenevalt töötingimustest kesta 2–5 aastat. Regulaarne ülevaatus on optimaalse asendusintervalli määramiseks hädavajalik. Meie tehas võib teie rakenduse põhjal anda konkreetseid soovitusi.
2. küsimus: kuidas ma saan aru, kas rihma nihke on põhjustatud rihmaratta probleemist või pingeprobleemist?
Vastus: Rihma vale asetuse põhjuseks võib olla rihmaratta probleem või pingeprobleem. Kui lint on konveieri kõigis punktides valesti joondatud, on probleem tõenäoliselt pingeprobleemis. Kui rihm on valesti joondatud ainult ajami rihmarattal, on probleem tõenäoliselt rihmaratta probleemis, näiteks kulunud kroon või mahajäämus. Probleemi diagnoosimiseks kontrollige esmalt rihma pinget ja vajadusel reguleerige seda. Kui joondamine püsib, kontrollige rihmarattaid kulunud võra, kahjustatud mahajäämuse või valesti joondatud võlli suhtes. Laseri joondamise tööriist aitab kindlaks teha, kas rihmarattad on õigesti joondatud.
3. küsimus: Mis vahe on keraamilisel ja kummist ja millal tuleks kumbagi kasutada?
Vastus: Keraamilisel lagil on suurem hõõrdetegur ja parem kulumiskindlus kui kummist, mistõttu on see ideaalne suure pöördemomendiga rakenduste, abrasiivsete materjalide ja märgade tingimuste jaoks. Kummist mahajäämus sobib üldotstarbeliste rakenduste, kuivade tingimuste ja väiksemate pöördemomendinõuete jaoks. Valik sõltub konkreetsest rakendusest. Näiteks söekaevanduse konveieril, mis käitleb märga, abrasiivset kivisütt, oleks kasulik keraamiline mahajäämus, samas kui pakkide käitlemise konveier sobiks hästi kummist mahajäämustega.
4. küsimus: mis põhjustab rihmaratta võlli rikke ja kuidas seda vältida?
Vastus: Rihmaratta võlli rikke kõige levinum põhjus on väsimuspraod, mis tekib siis, kui võllile avaldatakse tsüklilist paindepinget. Praod algavad tavaliselt pinge kontsentraatoritest, nagu näiteks võtmeava või läbimõõdu muutus. Võlli rikke vältimiseks peaks võll olema projekteeritud piisava ohutusteguriga, pinge kontsentraatorid tuleks minimeerida ja võlli tuleks regulaarselt kontrollida pragude suhtes. Mittepurustavad katsed, nagu magnetosakeste kontroll, võivad praod tuvastada enne, kui need muutuvad kriitiliseks.
5. küsimus: kuidas ma tean, kas konveieri rihmarattad tuleb välja vahetada?
Vastus: Konveieri rihmarattad tuleks välja vahetada, kui neil on märke märkimisväärsest kulumisest või kahjustustest, nagu näiteks mõranenud kestad, kulunud või kahjustatud rihmad, kulunud võtmeava või painutatud võll. Kui rihmaratas on olnud kasutuses üle 10 aasta, on soovitatav põhjalik ülevaatus. Kui kontrolli käigus ilmneb mõni neist tingimustest, tuleb rihmaratas välja vahetada. Meie tehas võib pakkuda esialgsetele spetsifikatsioonidele vastava asendusrihmaratta või täiustatud konstruktsiooni parema jõudluse tagamiseks.
Rihmarattad on konveiersüsteemide laulmata kangelased. Need ei ole ainult silindrid, mis pöörlevad; need on täpselt konstrueeritud komponendid, mis edastavad pöördemomenti, säilitavad pinget, õiget jälgimist ja neelavad materjali käsitsemisest tulenevaid pingeid. Nende õige projekteerimine, valik ja hooldus on iga konveiersüsteemi töökindluse, tõhususe ja ohutuse seisukohast üliolulised. Alates kroonprofiilist, mis hoiab rihma keskel ja lõpetades haarduvust tagava mahajäägiga, on rihmaratta kõik funktsioonid kindlad. Oleme ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. pühendanud oma inseneriteadmised kõige nõudlikumatele nõuetele vastavate rihmarataste projekteerimisele ja tootmisele. Meie tehas kasutab täiustatud FEA modelleerimist, täppistöötlust ja ranget testimist, et tagada iga meie toodetud rihmaratta töökindlus põllul.
Ükskõik, kas projekteerite uut konveierisüsteemi või hooldate olemasolevat, on rihmarataste valik otsus, mida ei tohiks võtta kergelt. Kutsume teid ühendust võtma meie tehnilise meeskonnaga, et arutada teie konkreetseid rakendusnõudeid. Aitame teil valida õige rihmaratta konstruktsiooni, mahajäänud materjali ja hooldusgraafiku, et maksimeerida teie konveieri tööaega ja tootlikkust. Meie pühendumus kvaliteedile ja klienditoele on teinud meist usaldusväärse partneri materjalikäitlustoimingutes kogu Hiinas ja mujal.
Võtke täna ühendust ettevõttega Zhejiang Hawen Electromechanical Co., Ltdet arutada oma konveieri rihmaratta nõudeid ja teada saada, kuidas meie rihmarattad saavad teie materjalikäitlustoiminguid parandada.
Aadress:Nr.809 Jinniu tänav, Bihu linn, Liandu piirkond, Lishui linn, Zhejiangi provints, Hiina
Autoriõigus © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Kõik õigused kaitstud. Links| Sitemap| RSS| XML| Privaatsuspoliitika