Uudised

Miks minimeerivad suure kontsentrilisusega rihmarattad sekundaarse reguleerimise aega?

2026-09-08 0 Jäta mulle sõnum

Igas rihmajamiga süsteemis – alates kiirest tööstuslikust ventilaatorist kuni täppiskonveierliinini – on esialgse paigalduse tõhusus vaid pool lugu. Teine pool on see, mis juhtub pärast süsteemi käivitamist: sekundaarsed kohandused. Need on näpunäited, ümberjoondamised ja pingutamise protseduurid, mida hooldusmeeskonnad peavad läbi viima, et parandada väljajooksu, vibratsiooni ja rihma jälgimise probleeme, mis ilmnevad ainult koormuse all. Paljudes tehastes kulutavad need sekundaarsed seadistused rohkem töötunde kui algne paigaldus ja need on planeerimata seisakute peamine allikas. Enamiku nende kohanduste algpõhjuse võib leida ühest, sageli tähelepanuta jäetud parameetrist: seadme kontsentrilisusest.Rihmarattadise.


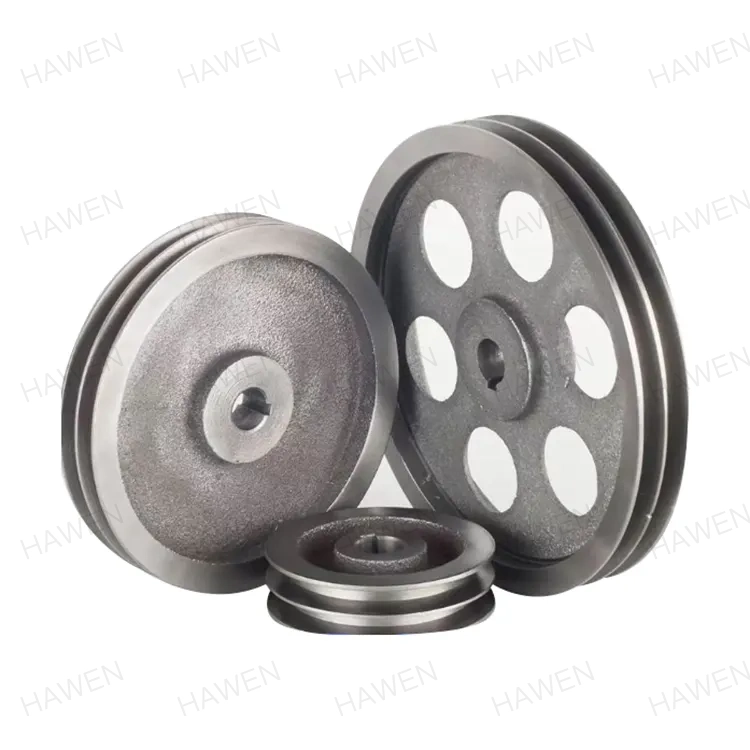
Suure kontsentrilisusega rihmaratas on selline, mille ava kesktelg ja välisläbimõõdu kesktelg on ideaalselt joondatud. Kui rihmarattal on halb kontsentrilisus, ei ole rihmatee ideaalselt ringikujuline. Rihma pinge kõikub, kui rihmaratas pöörleb, mis põhjustab vibratsiooni, müra, rihma ebaühtlast kulumist ja seisundit, mida nimetatakse "rihma ekslemiseks" või "jälgimise triiviks". Kõik need probleemid käivitavad sekundaarse korrigeerimise. Hooldustehnik peab rihmaratta ümber joondama, rihma uuesti pingutama või isegi komponendid enneaegselt välja vahetama. Vastupidi, suure kontsentrilisusega rihmaratas kõrvaldab need põhjused juba allikas, tagades rihmaveosüsteemi, mis töötab algusest peale sujuvalt ja jätkab seda kogu oma kasutusaja jooksul. See artikkel uurib kontsentrilisuse mehhanismi, selle mõõtmist, selle saavutavaid tootmisprotsesse ja selle mõõdetavat mõju sekundaarse reguleerimisaja lühendamisele.

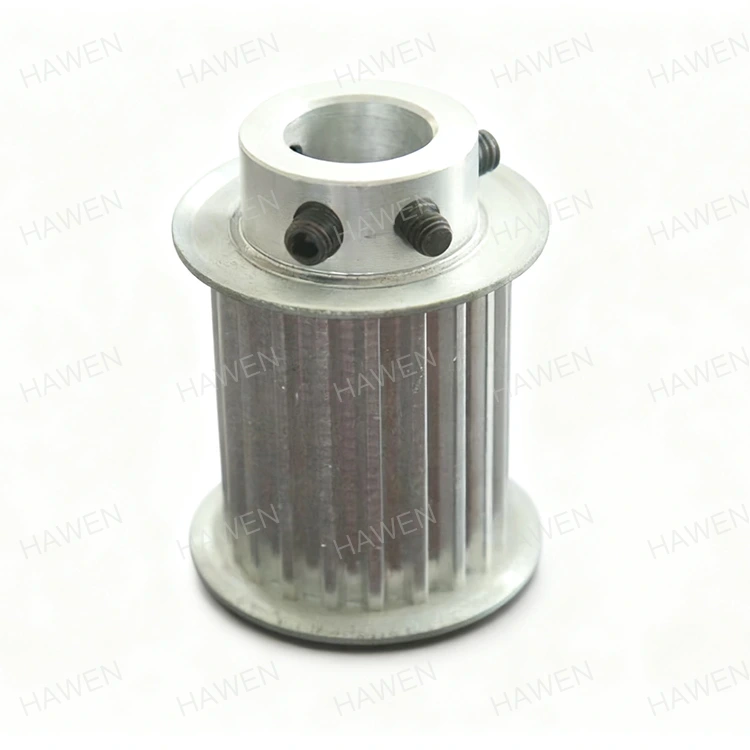
V-belt Pulley


Sisukord


1. Mis on kontsentrilisus ja miks see rihmarataste puhul oluline on?

Kontsentrilisus on rihmarataste kontekstis geomeetriline seisund, kus rihmaratta ava keskpunkt ja selle välisläbimõõdu keskpunkt asuvad samal teljel. Lihtsamalt öeldes tähendab see, et rihmaratas on oma kinnitusava suhtes täiesti ümmargune. Sellel näiliselt lihtsal nõudel on rihmülekandesüsteemi jõudlusele sügav mõju. Kui ava ja välisläbimõõt ei ole kontsentrilised, hakkab rihmaratas pöörlemisel kõikuma. See kõikumine, mõõdetuna radiaalse väljajooksuna, põhjustab rihmaratta tegeliku läbimõõdu pideva muutumise selle pöörlemisel. Nende muutustega kohanemiseks peab vöö pidevalt venima ja lõdvestuma, tekitades hulgaliselt soovimatuid tagajärgi.

Kontsentrilisuse olulisust saab mõista, kui mõelda, mis vahe on ideaalselt tasakaalustatud rattal autol ja rattal, mis on veidi tasakaalust väljas. Tasakaalustatud ratas veereb sujuvalt, ilma vibratsioonita. Tasakaalustamata ratas tekitab rütmilise värina, mis on tunda kogu sõidukis. Sama põhimõte kehtib ka rihmarataste kohta. Väga kontsentriline rihmaratas pöörleb sujuvalt ning rihm töötab korralikult ja ühtlaselt. Halva kontsentrilisusega rihmaratas tekitab vibratsiooni, mis levib läbi kogu süsteemi. See vibratsioon ei ole lihtsalt häiriv; see põhjustab energiakadu, enneaegset kulumist ja vajaduse sekundaarsete reguleerimiste järele. Vibratsiooni tõttu hakkab rihm liikuma erinevalt, pinge kõikuma ja kinnituspoldid aja jooksul lahti töötama, mis kõik nõuavad parandusmeetmeid.

KellZhejiang Hawen Electromechanical Co., Ltd., oleme mõõtnud kontsentrilisuse ja süsteemi jõudluse vahelist suhet sadade installatsioonide puhul. Meie andmed näitavad, et +/- 0,05 mm kontsentrilisuse tolerantsiga rihmaratas (läbilaskmine) tekitab vibratsiooni amplituudi, mis on tavaliselt kolm kuni neli korda madalam kui rihmaratas, mille tolerants on +/- 0,2 mm. See vibratsiooni vähenemine on otseses korrelatsioonis sekundaarsete reguleerimiste sageduse ja kestuse vähenemisega. Allolev tabel illustreerib tüüpilisi vibratsioonitasemeid, mis on seotud erinevate kontsentrilisuse tolerantsidega.

Kontsentrilisuse tolerants (radiaalne väljavool) Tüüpiline vibratsiooni amplituud (mm/s RMS) Eeldatavad sekundaarsed korrigeerimised (1000 tunni kohta)
+/- 0,05 mm (kõrge täpsus) 1,2 - 1,8 1-2
+/- 0,10 mm (Tööstuslik standard) 3,0 - 4,5 4-6
+/- 0,20 mm (halb) 6,0 - 8,0 10-15

Need andmed näitavad selget seost: suurem kontsentrilisus viib madalama vibratsioonini, mis vähendab otseselt vajadust sekundaarsete reguleerimiste järele. Madalama täpsusega rihmaratta esialgse kulude kokkuhoiu kaaluvad peaaegu alati üles selle kasutusea jooksul tehtavad täiendavad hoolduskulud. Järgmistes osades uurime mehhanisme, mille abil halb kontsentrilisus neid probleeme tekitab, ja tootmistehnikaid, mis tagavad kõrge kontsentrilisuse.


2. Kuidas halb kontsentrilisus põhjustab sekundaarseid kohandusi?

Et mõista, miks kõrge kontsentrilisus minimeerib sekundaarseid reguleerimisi, on kasulik mõista mittekontsentrilise rihmaratta põhjustatud probleemide kaskaadi. Esimene ja kõige vahetum efekt on radiaalne väljajooks. Kui rihmaratas pöörleb, muutub rihmaratta efektiivne raadius, kuna pöörlemiskese ei ole rihmaratta keskpunktiga joondatud. See tähendab, et lindi tee ei ole täiuslik ring; see on ellips. Rihmaratta pöörlemisel peab rihm venima, et mahutada pikema raadiusega, ja lõdvestuma, et mahutada lühema raadiusega. See tsükliline venitamine ja lõdvestamine põhjustab vöö libisemise, tekitades vöös laperdamise või "lõbisemise". See sahin on vibratsiooni allikas, mis kandub edasi käitatavale seadmele ja kinnituskonstruktsioonile.

See tsükliline venitamine põhjustab ka rihma ebaühtlast kulumist. Rihma korduvalt venitatud osa kogeb suuremat hõõrdumist ja kuumust, mis põhjustab enneaegset pragunemist. Samuti võib rihma pinnale tekkida "glasuur", mis vähendab selle hõõrdetegurit ja põhjustab selle libisemise. Libisemine tekitab rohkem soojust ja kiirendab protsessi. Lisaks mõjutab see rihma jälgimist. Rihm kaldub loomulikult liikuma rakendatud koormuse suunas. Kui rihmaratas ei ole kontsentriline, kogeb rihm ümber rihmaratta liikudes erineva külgkoormuse. See võib põhjustada rihma liikumist edasi-tagasi üle rihmaratta esikülje, mis võib kahjustada rihma servi ja rihmaratta äärikuid.

Nende probleemide vältimatuks tulemuseks on teisene kohanemine. Hooldustehnik peab:

  • Pingutage rihm uuesti:Vöö on ebaühtlaselt veninud ja võib olla lahti läinud. Uuesti pingutamine on käsitsi tehtav protsess, mis nõuab seadme peatamist ja pingemõõturi kasutamist. See on aeganõudev ülesanne, eriti suurte seadmete puhul.
  • Joondage rihmarattad uuesti:Vibratsioon ja rihma liikumine võisid põhjustada rihmarataste nihkumise. Tehnik peab joondust kontrollima ja reguleerima laserjoondustööriista või sirge serva abil.
  • Vahetage rihm:Kui rihm on ebaühtlase kulumise või jälje tõttu kahjustatud, tuleb see välja vahetada. See on olulisem remont, mis hõlmab täiendavaid tööjõu- ja materjalikulusid.
  • Pingutage kinnituspoldid:Vibratsioon põhjustab sageli kinnituspoltide lahti töötamist. Tehnik peab need õige pöördemomendini pingutama.
  • Kontrollige laagreid:Mittekontsentrilise rihmaratta vibratsioon kandub edasi ka laagritele. Aja jooksul võib see põhjustada laagri enneaegse rikke, mis nõuab põhjalikumat remonti.

Iga selline kohandamine võtab aega. Hõivatud tootmisüksuses võivad nende kohandamise ajal kaotatud tootmise kulud olla märkimisväärsed. Järgmine tabel annab hinnangu iga teisese reguleerimistoimingu jaoks kuluva tüüpilise aja ja tööjõu kohta.

Teisene reguleerimisülesanne Tavaline nõutav aeg Tööjõukulu (hinnanguline)
Rihma pinge reguleerimine 15-30 minutit 25-50 dollarit
Rihmaratta joondamine 30-60 minutit 50-100 dollarit
Rihma vahetus 1-2 tundi 100-200 dollarit
Kinnituspoldi uuesti pingutamine 15 minutit 20 dollarit
Laagrite ülevaatus/vahetus 1-2 tundi $100 - $200+

Need kulud mitmekordistuvad seadme eluea jooksul. Halvasti valmistatud rihmaratas võib tekitada suure hulga sekundaarseid kohandusi, millest igaüks kujutab endast otsest ja kaudset kulu tootmiskaotusega. Seevastu suure kontsentrilisusega rihmaratas töötab minimaalse vibratsiooni ja rihma liikumisega, vähendades oluliselt vajadust nende sekkumiste järele. Ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. on meie täppistöödeldud rihmarattad projekteeritud nii, et need sekundaarsed kohandused oleksid minimaalsed, pakkudes madalamat kogu omamiskulu ja suuremat süsteemi töökindlust.


3. Millised tootmisprotsessid tagavad kõrge kontsentrilisuse?

Suure kontsentrilisuse saavutamine rihmarattal ei ole juhuslik; see on tahtliku ja hoolikalt kontrollitud tootmisprotsessi tulemus. Protsess peab tagama, et ava ja välisläbimõõt töödeldakse ühest stabiilsest seadistusest, välistades tooriku ümberpaigutamisel tekkinud vead. Teekond suure kontsentrilisuseni algab toormaterjalist, tavaliselt valust või vardamaterjalist, ja jätkub mitmete täppistöötlustoimingutega. Kontsentrilisuse võti on detaili hoidmine täpses kinnituses ja kõigi kriitiliste töötlemistoimingute sooritamine ühes seadistusega.

Esimene samm on luua võrdluspind, tavaliselt puur, mis on kõigi järgnevate toimingute esmane tugipunkt. Puur töödeldakse täpse suurusega, tavaliselt puurimise, hõõrimise või puurimise teel. See auk peab olema ümmargune ja sirge. Seejärel kinnitatakse töödeldav detail kindlalt tornile või kinnitusele, mis sobib täpselt avasse. See tagab, et puur on ülejäänud töötlemistoimingute tõeline keskpunkt. Järgmine operatsioon on välisläbimõõdu töötlemine. Tavaliselt tehakse seda CNC-treipingi abil, mis võib muuta OD täpse mõõtme ja suure ümarusastmega. Kõrge kontsentrilisuse saavutamise võti on see, et ava ja OD töödeldakse samas seadistuses. See välistab kõik vead, mis tekiksid osa ümberpaigutamisel.

Viimane etapp on viimistlus, sageli peentreimine või lihvimine. Lihvimine võib saavutada veelgi suurema täpsuse kui treimisega, saavutades pinnaviimistluse Ra 0,8 µm või parema ja kontsentrilisuse tolerantsi +/- 0,02 mm. Rakendustes, kus rihmaratas töötab suurel kiirusel või suure koormuse all, on sageli ette nähtud lihvimine. Allolev tabel võtab kokku erinevate tootmisprotsessidega saavutatud tüüpilised kontsentrilisuse tolerantsid.

Tootmisprotsess Tüüpiline kontsentrilisus (läbilaskmine) Suhteline kulu Tüüpilised rakendused
Pööratud (ühekordne seadistus) +/- 0,10 mm Madal Üldotstarbelised väikese kiirusega rakendused
Pööratud (mitme seadistus) +/- 0,20 mm Madal Ei soovitata rihmülekandesüsteemidele
Pööratud + maandus +/- 0,02 mm Keskmine Kiired ja täpsed rakendused
Torniga töödeldud CNC +/- 0,05 mm Keskmine-kõrge Standardsed tööstuslikud rihmülekanded
CNC-töödeldud südamikuga + lihvimine +/- 0,02 mm Kõrge Kiired ja ülitäpsed rakendused

Ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. kasutame oma rihmarataste optimaalse kontsentrilisuse saavutamiseks CNC-treimise ja vajaduse korral täppislihvimise kombinatsiooni. Meie tootmisprotsess on loodud tagama, et iga rihmaratas toodetakse kontsentrilisusega, mis vastab määratud tolerantsile. Selle võtmeks on täppiskinnituste kasutamine ja käsitsi reguleerimise välistamine töötlemisprotsessi käigus.


4. Millised on suure kontsentrilisusega rihmarataste kvantifitseeritavad eelised?

Kõrge kontsentrilisusega rihmarataste kasutamise eelised ei ole ainult kvalitatiivsed; neid saab mõõta ja kvantifitseerida. Peamised eelised on lühem sekundaarne reguleerimisaeg, pikem rihma ja laagri eluiga ning parem üldine süsteemi tõhusus. Kõik need eelised tähendavad otseselt kulude kokkuhoidu ja paremat tootlikkust. Kvantifitseeritavaid täiustusi saab demonstreerida kahe identse rihmaülekandesüsteemi võrdlusega: üks standardsete rihmaratastega ja teine ​​suure kontsentrilisusega rihmaratastega.

Vähendatud teisese reguleerimise aeg:Kõige otsesem kasu on sekundaarsete korrigeerimiste sageduse vähenemine. Standardseid rihmarattaid kasutav rihmülekandesüsteem võib vajada kuut või enamat teisest reguleerimist aastas, millest igaüks võtab aega tund või rohkem. Kõrge kontsentrilisusega rihmarattaid kasutav süsteem võib vajada ainult ühte või kahte reguleerimist aastas. Aja kokkuhoid võib olla märkimisväärne, nagu on näidatud allolevas tabelis.

Mõõdik Standardsed rihmarattad Suure kontsentrilisusega rihmarattad Säästud
Teisesed kohandused aastas 6-10 1-2 4-9 reguleerimist
Keskmine aeg reguleerimise kohta 45 minutit 20 minutit 25 minutit säästetud
Koguaeg aastas 4,5-7,5 tundi 0,3-0,7 tundi 4-7 tundi säästetud
Aastane tööjõukulu (60 dollarit tunnis) 270-450 dollarit 20-40 dollarit 230–410 dollarit säästetud

Pikem rihma eluiga:Halvast kontsentrilisusest tingitud ebaühtlane pinge ja vibratsioon vähendavad dramaatiliselt rihma kasutusiga. Kõrge kontsentrilisusega rihmarattal töötav rihm võib kesta 2–3 korda kauem kui madala kontsentrilisusega rihmarattal töötav rihm. Rihmade kulumise vähendamine vähendab ka rihmavahetuste sagedust ja sellega seotud seisakuid.

Pikem laagri eluiga:Mittekontsentrilise rihmaratta tekitatud vibratsioon edastatakse otse käitatava seadme ja veomootori laagritele. See vibratsioon põhjustab laagrite enneaegset kulumist ja rikkeid. Kõrge kontsentrilisusega rihmarattad vähendavad laagritele ülekantavat vibratsiooni, pikendades nende kasutusiga. Laagrite rikete vähenemine tähendab vähem seadmete seisakuid ja madalamaid hoolduskulusid.

Parem süsteemi efektiivsus:Rihmaveosüsteem töötab tõhusamalt, kui rihmarattad on kontsentrilised. Vööd ei venitata ega lõdvestata pidevalt ning hõõrdumisele ja vibratsioonile kaovad energiad on viidud miinimumini. See võib tähendada väikest, kuid mõõdetavat energiatarbimise vähenemist, mis võib aja jooksul tuua kaasa märkimisväärse kulude kokkuhoiu.

Need kvantifitseeritavad eelised näitavad, et kvaliteetse ja suure kontsentrilisusega rihmaratta kõrgemad algkulud kompenseerivad enam kui hoolduse ja seisakute kokkuhoid selle kasutusea jooksul. Ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. pakume oma klientidele andmeid, mida nad vajavad oma rihmaratta valiku kohta teadlike otsuste tegemiseks, aidates neil optimeerida oma kogukulusid.


5. Kuidas mõõta ja kontrollida tootmise kontsentrilisust?

Selleks et tagada, et rihmarattad vastaksid määratud kontsentrilisuse tolerantsile, on vaja tugevat kvaliteedikontrolli protsessi. Kontsentrilisuse mõõtmine toimub tavaliselt näidiku või koordinaatmõõtmismasina (CMM) abil. Testi seadistamine on suhteliselt lihtne, kuid nõuab täpsust ja järjepidevust. Mõõtmisprotsess on järgmine:

Rihmaratas on paigaldatud täppissüdamikule või võllile, millele see paigaldatakse. Seejärel asetatakse südamik tsentrite vahele või täppis-V-plokki. Nupunäidik on paigaldatud alusele ja asetatud nii, et selle sond puutub kokku rihmaratta välisläbimõõduga. Seejärel pööratakse rihmaratast aeglaselt ja vaadeldakse ketta indikaatori näitu. Näidu kogumuutus rihmaratta pöörlemisel on kogu väljavool. Seda väljavoolu väärtust, mis on kaks korda suurem kui kontsentrilisuse viga, kasutatakse aktsepteerimise kriteeriumina.

Ühtsuse tagamiseks tuleb mõõta mitmes punktis rihmaratta esiküljel. Allolevas tabelis on esitatud aktsepteerimiskriteeriumid meie tehases kasutatavate erinevate rihmarataste klasside jaoks.

Rihmaratta klass Aktsepteeritav jooksmine Ekvivalent kontsentrilisuse viga
Tööstuslik klass (standardne) ≤ 0,20 mm +/- 0,10 mm
Täpsusaste ≤ 0,10 mm +/- 0,05 mm
Kõrge täpsusega klass (jahvatatud) ≤ 0,05 mm +/- 0,025 mm

Ettevõttes Zhejiang Hawen Electromechanical Co., Ltd. kasutame protsessisisese mõõtmise ja lõppkontrolli kombinatsiooni, et tagada iga rihmaratta vastavus kindlaksmääratud kontsentrilisuse nõuetele. Meie kvaliteedikontrollisüsteem on sertifitseeritud vastavalt ISO 9001:2015 ja me peame üksikasjalikku arvestust kõigi ülevaatuste kohta. See tagab, et meie kliendid saavad rihmarattad, mis vastavad nende jõudluse ootustele ja vähendavad vajadust sekundaarsete reguleerimiste järele.


6. Korduma kippuvad küsimused (KKK)

1. küsimus: Mis vahe on rihmarataste kontsentrilisusel ja läbijooksul?

Vastus: Kontsentrilisus ja läbilaskvus on seotud, kuid erinevad mõisted. Kontsentrilisus on geomeetriline seisund, kus kahel või enamal objektil on ühine telg. Runout on seevastu objekti asukoha täielik varieerumine, kui osa pööratakse ümber fikseeritud telje. Rihmaratta puhul on kontsentrilisus viga ava keskpunkti ja välisläbimõõdu keskpunkti vahel. Väljajooks on kogu võnkumine, mida mõõdetakse rihmaratta pööramisel välisläbimõõdu juures. Runout on tavaliselt kaks korda suurem kui kontsentrilisuse viga. 0,1 mm väljajooksuga rihmaratta kontsentrilisuse viga on +/- 0,05 mm.

2. küsimus: kuidas halb kontsentrilisus mõjutab rihma kasutusiga?

Vastus: Halb kontsentrilisus põhjustab rihmaratta pöörlemisel tsüklilist venitust ja lõdvestumist. See toob kaasa rihma ebaühtlase kulumise, mis väljendub rihma pinna pragunemise ja klaasistumisena. Rihm kogeb ka suuremat hõõrdumist ja kuumust, mis kiirendab veelgi kulumist. Uuringud on näidanud, et 0,2 mm väljajooksuga rihmarattal töötava rihma kasutusiga võib olla 40–60% lühem kui 0,05 mm väljajooksuga rihmarattal.

3. küsimus: kas ma saan rihma pingutuse reguleerimisega kompenseerida rihmaratta halba kontsentrilisust?

Vastus: Ei, rihma pinge reguleerimine ei suuda kompenseerida halba kontsentrilisust. Pinge on staatiline reguleerimine, mis määrab rihma keskmise koormuse. Kontsentrilisuse viga tekitab dünaamilise koormuse kõikumise, mida staatiline pinge ei mõjuta. Kuigi suurem pinge võib vähendada rihma laperdamist, suurendab see ka laagrite koormust ja võib põhjustada rihma enneaegset riket. Ainus tõhus lahendus on õige kontsentrilisusega rihmaratta kasutamine.

4. küsimus: milline on tüüpiline kuluerinevus standardse ja ülitäpse rihmaratta vahel?

Vastus: Kulude erinevus sõltub suurusest, materjalist ja tootmismahust. Tavaliselt maksab ülitäpne rihmaratas (väljavooluga +/- 0,05 mm või parem) 30–50% rohkem kui tavaline rihmaratas (+/- 0,10 mm). Suurenenud esialgseid kulusid kompenseerivad aga sageli vähenenud hoolduskulud ja pikem rihma kasutusiga. Ülitäpse rihmaratta omamise kogukulu 5 aasta jooksul on sageli madalam.

5. küsimus: kuidas kontrollida juba ostetud rihmaratta kontsentrilisust?

Vastus: kontsentrilisust saate kontrollida valimisindikaatori abil, nagu on kirjeldatud selles artiklis. Kinnitage rihmaratas täppissüdamikule ja asetage see tsentrite vahele. Seadistage ketta indikaator, et see puudutaks rihmaratta välisläbimõõtu. Pöörake rihmaratast ja jälgige näidu kogumuutust. See on totaalne jooksmine. Kui kogu väljavool ületab rakenduse eeldatavat tolerantsi, tuleb rihmaratas välja vahetada. Paljud tootjad, sealhulgas Zhejiang Hawen Electromechanical Co., Ltd., esitavad iga tellimusega vastavussertifikaadi, mis sisaldab mõõdetud kulumisväärtusi.


7. Järeldus

Rihmaratta kontsentrilisuse ja sekundaarse reguleerimisaja vaheline seos on otsene ja oluline. Mittekontsentriline rihmaratas tekitab radiaalset väljavoolu, mis väljendub vibratsioonis, rihma liikumises ja ebaühtlases kulumises. Need probleemid viivad paratamatult sekundaarsete reguleerimiste tsüklini: uuesti pingutamine, uuesti joondamine, rihma vahetamine ja laagrite hooldus. Need kohandused ei ole lihtsalt häirivad; need kujutavad endast märkimisväärset kulu tööjõu, seisakuaegade ja komponentide asendamise osas.

Kõrge kontsentrilisusega rihmarattad lahendavad nende probleemide algpõhjuse. Tagades, et ava ja välisläbimõõt on ideaalselt joondatud, kõrvaldavad need vibratsiooni allikad ja rihma eksimise. Tulemuseks on rihmülekandesüsteem, mis töötab algusest peale sujuvalt, vajab minimaalset hooldust ja tagab pikema kasutusea. Zhejiang Hawen Electromechanical Co., Ltd. on pühendunud kõrgeimatele kontsentrilisuse standarditele vastavate rihmarataste tootmisele. Meie täppistöötlusprotsessid, range kvaliteedikontroll ja rahvusvaheliste standardite järgimine tagavad, et meie kliendid saavad rihmarattad, mis minimeerivad sekundaarseid reguleerimisi ja suurendavad süsteemi töökindlust.

Võtke ühendust Zhejiang Hawen Electromechanical Co., Ltd.täna, et õppida, kuidas meie suure kontsentrilisusega rihmarattad võivad teie tegevust parandada ja hoolduskulusid vähendada.

Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu